

La plupart des problèmes rencontrés lors de l'arrivée des tiges de forage à circulation inverse ne proviennent pas du corps de la tige lui-même, mais d'interfaces incompatibles : filetage non conforme au train de tiges existant, raccordement impossible à la sortie de la tête d'entraînement, spécifications du marteau RC incompatibles avec le canal intérieur de la tige, ou encore combinaison de longueurs de tiges mal alignée avec la profondeur cible et la course du mât. Détectés avant expédition, ces problèmes ne nécessitent qu'une modification de commande ; détectés après l'arrivée, ils se traduisent par des attentes de pièces, des retours et des immobilisations. Ci-dessous, en suivant l'objectif « quelles informations d'interface faut-il réunir avant l'arrivée », nous détaillons point par point les éléments à vérifier, en nous appuyant sur les données publiques des tiges à double paroi à circulation inverse Φ114 pour illustrer les correspondances.
Distinguer d'abord les différents segments d'« interface » dans ce système
La tige de forage à circulation inverse n'est pas un simple tube isolé : elle se raccorde en haut et en bas respectivement à la tête d'entraînement, au marteau RC ou à l'outil de fond de trou, et comporte en interne un canal indépendant de retour d'échantillons. Les informations d'interface concernent au moins les cinq segments suivants :
- Le filetage entre tiges, et entre tige et outil de fond de trou ;
- Le mode de raccordement entre l'extrémité supérieure de la tige et la sortie de la tête d'entraînement de la foreuse ;
- Les spécifications du marteau RC et leur compatibilité avec le canal intérieur de la tige ;
- La combinaison entre longueur unitaire, nombre total de tiges, profondeur cible et course du mât ;
- L'uniformité des filetages, diamètres de tube et accessoires de l'ensemble du système de forage existant.
Si l'une de ces cinq catégories d'informations manque, il est difficile de déterminer avant l'arrivée si l'ensemble du train de tiges à circulation inverse pourra se raccorder et fonctionner correctement. La documentation publique précise certaines options, tandis que d'autres doivent être confirmées séparément selon la configuration sur site.
Filetages : la documentation propose des options, mais les options ne correspondent pas nécessairement à la configuration sur site
La documentation publique des tiges à double paroi à circulation inverse Φ114 indique que les filetages de raccordement peuvent être choisis parmi Remet, Metzke, FH ou IF. Ces quatre options constituent une plage de choix à l'achat, et non une interface universelle où « n'importe laquelle convient ». Lors de la commande réelle, la documentation elle-même précise qu'il convient de confirmer les spécifications de filetage en fonction de la foreuse, de la tête d'entraînement, du marteau RC et du système de forage existant.
Ce qu'il faut vérifier avant l'arrivée n'est pas « quel filetage nous choisissons », mais « quel filetage est déjà utilisé sur site ». Cela comprend notamment :
- Le type de filetage des tiges, raccords et adaptateurs existants ;
- Le type de filetage du raccordement supérieur du marteau RC à la tige ;
- La nécessité éventuelle d'un adaptateur à la sortie de la tête d'entraînement, et la forme de filetage de cet adaptateur.
Si le site utilise un mélange de trains de tiges de types différents, il faut surtout déterminer quelle extrémité sert de référence. La documentation ne fournit pas de liste d'adaptateurs entre les différents types de filetage ; cette partie doit être confirmée séparément auprès du fabricant et du responsable de la gestion du train de tiges sur site, et il ne faut pas présumer que les quatre types de filetage sont interchangeables sur place.
Foreuse et tête d'entraînement : vérifier d'abord si la sortie peut se raccorder
L'interface entre la tige et la foreuse se situe au niveau de la sortie de la tête d'entraînement. Dans ses instructions de sélection, la documentation publique demande de fournir le modèle de foreuse, notamment pour confirmer cette extrémité. Les informations à obtenir au préalable comprennent :
- Le modèle de foreuse et le mode de raccordement de la sortie de la tête d'entraînement ;
- La nécessité éventuelle d'un adaptateur entre la tête d'entraînement et l'extrémité supérieure de la tige ;
- La compatibilité de l'alésage ou du canal central de la tête d'entraînement avec le canal de retour d'échantillons intérieur de la tige à double paroi.
Ce dernier point est facile à négliger. La tige à double paroi forme, par son tube extérieur et son tube intérieur, un canal indépendant pour le flux d'air et la récupération des cuttings ; les échantillons remontent en surface par le tube intérieur. Si l'extrémité de la tête d'entraînement ne dispose pas du canal ou du raccord correspondant, le retour d'échantillons par le tube intérieur ne peut pas se raccorder côté surface. La documentation ne détaille pas les exigences spécifiques du canal central de la tête d'entraînement ; il s'agit d'une condition d'interface à vérifier auprès du fabricant de la foreuse ou du fournisseur d'équipement.
Spécifications du marteau RC : une relation d'appariement avec le canal intérieur de la tige
La documentation classe les spécifications du marteau RC parmi les informations à fournir lors de l'achat, et indique que les tiges à double paroi sont adaptées aux systèmes de forage à circulation inverse RC. La relation entre le marteau RC et la tige ne se limite pas à la possibilité de visser le filetage : elle inclut également la compatibilité entre les dimensions du corps du marteau et le canal intérieur de la tige. À confirmer avant l'arrivée :
- Le modèle et les spécifications du marteau RC, ainsi que son filetage de raccordement supérieur ;
- La relation dimensionnelle entre le marteau RC et le canal intérieur de la tige ;
- La relation spatiale entre le diamètre extérieur de la tige, le diamètre extérieur du marteau RC et le diamètre du trou.
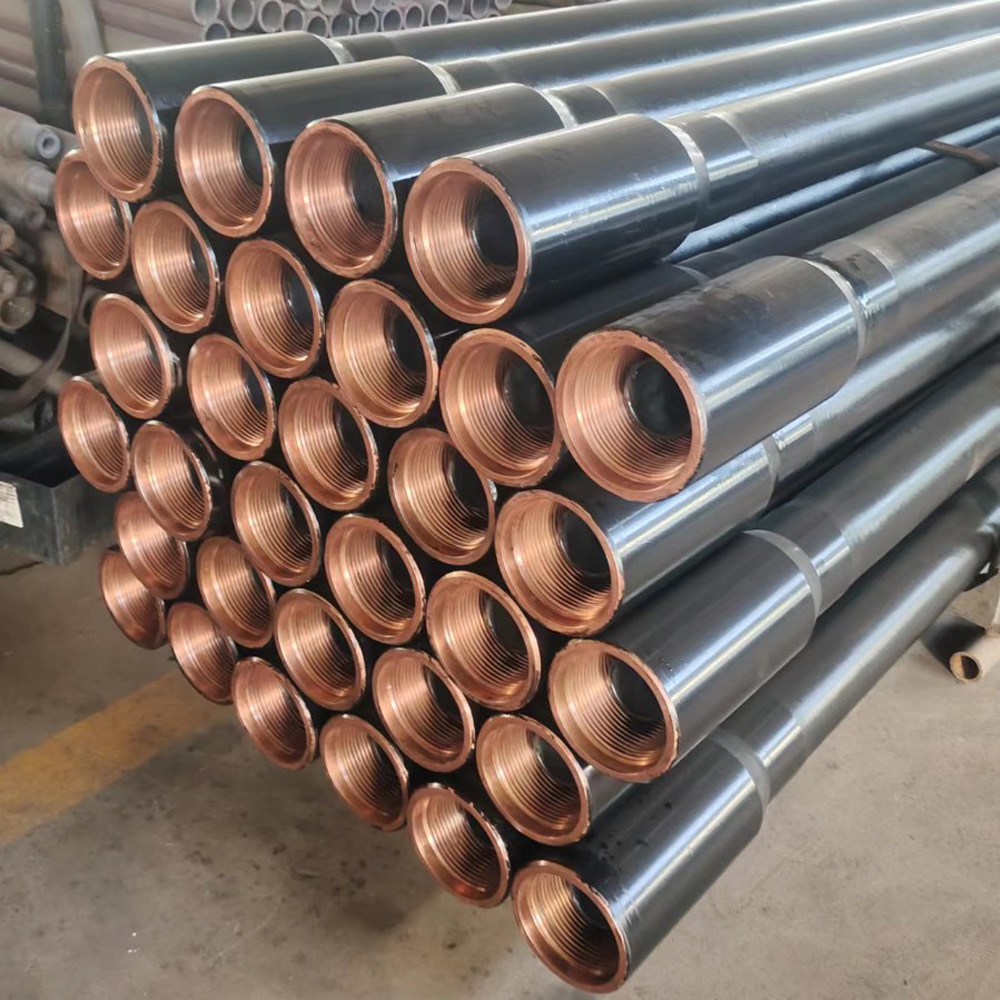
Le diamètre extérieur de la tige Φ114 est de 114 mm, l'épaisseur de paroi de 8–10 mm, et le tube intérieur est en matériau résistant à l'usure. La documentation ne donne pas la valeur exacte du diamètre intérieur du tube intérieur, ni de tableau de compatibilité avec les différents modèles de marteaux RC. Par conséquent, la question de savoir si « ce marteau RC peut être associé à une tige Φ114 » ne peut pas être déduite du seul diamètre extérieur ; elle doit être confirmée point par point auprès du fabricant, en fonction des spécifications du marteau RC et de l'interface du tube intérieur de la tige.
Combinaison de longueurs : les options de 1500 à 9500 mm doivent correspondre à la profondeur du trou et à la course du mât
La plage de longueurs de ce modèle de tige est de 1500 à 9500 mm. Cette plage indique que la longueur unitaire peut être choisie selon le projet, mais ne précise pas quelle combinaison de longueurs convient à quelle profondeur de trou. Avant l'arrivée, il faut vérifier les longueurs en les associant aux conditions suivantes :
- La profondeur cible et le nombre total de tiges prévu ;
- La course du mât de la foreuse ou la longueur d'avancement par passe, ainsi que l'espace d'opération pour le raccordement et le démontage des tiges ;
- Les contraintes imposées par le transport et le stockage sur site sur la longueur unitaire ;
- La hauteur entre l'orifice du trou et la tête d'entraînement, pour permettre le raccordement et le démontage sans difficulté de la longueur unitaire choisie.
La documentation ne donne que la plage de longueurs, sans indiquer de correspondance recommandée entre longueur unitaire et profondeur de trou, ni l'influence des différentes combinaisons de longueurs sur l'efficacité de forage. Cette partie doit être calculée séparément en fonction de la profondeur du projet et des paramètres du mât de la foreuse. Interpréter directement « plage étendue » comme « adapté à toute profondeur » masquerait les contraintes réelles entre la combinaison de longueurs et les opérations sur site.
Système de forage existant : l'uniformité est plus importante à vérifier d'abord que les paramètres d'un élément isolé
Dans ses instructions de sélection, la documentation place le « système de forage existant » sur le même plan que le modèle de foreuse, les spécifications du marteau RC, la longueur des tiges, le type de filetage, la profondeur cible et les informations sur les formations principales. La raison est que la tige à circulation inverse doit s'intégrer à un train de tiges existant : si les filetages et diamètres de tube des raccords, adaptateurs, stabilisateurs ou autres outils de fond de trou ne sont pas compatibles avec les nouvelles tiges, les paramètres de la tige, même adaptés, ne permettront pas d'assembler un train complet.
Avant l'arrivée, il est recommandé d'organiser les informations sur le train de tiges existant dans l'ordre suivant :
- Lister chaque outil directement raccordé à la tige et son type de filetage ;
- Identifier les éléments nouveaux et ceux conservés ;
- Vérifier si les adaptateurs conservés peuvent couvrir les différences de filetage entre les deux extrémités ;
- Vérifier ensemble le diamètre extérieur et l'épaisseur de paroi des tubes avec le train existant, afin d'éviter de mélanger dans un même train des tubes aux caractéristiques trop différentes.
La documentation ne fournit pas de liste de spécifications des adaptateurs ou accessoires, ni de restrictions en cas de mélange de tubes différents. Cette partie ne peut être traitée point par point qu'entre le registre du train de tiges et la confirmation du fabricant.
Liste de vérification des informations d'interface
Rassemblons le contenu ci-dessus dans une liste organisée par objet, afin de pouvoir cocher ou marquer « à confirmer » point par point lors de la demande de prix et avant expédition.
| Objet de vérification | Informations à obtenir | Base ou lacune dans la documentation |
|---|---|---|
| Filetage de la tige | Type de filetage réellement utilisé sur le train de tiges sur site ; correspondance avec Remet, Metzke, FH ou IF | La documentation propose quatre options et demande de confirmer selon la foreuse, la tête d'entraînement, le marteau RC et le train existant |
| Foreuse/tête d'entraînement | Mode de raccordement de la sortie de la tête d'entraînement ; nécessité d'un adaptateur ; compatibilité du canal central avec le retour d'échantillons par tube intérieur | La documentation demande le modèle de foreuse ; l'interface spécifique côté tête d'entraînement n'est pas détaillée |
| Marteau RC | Spécifications du corps du marteau et filetage supérieur ; relation de compatibilité avec le canal intérieur | La documentation demande les spécifications du marteau RC ; pas de tableau de compatibilité ni de diamètre intérieur exact du tube intérieur |
| Combinaison de longueurs | Adéquation entre longueur unitaire, nombre total de tiges, profondeur du trou, course du mât et conditions de transport | La documentation donne une plage de 1500 à 9500 mm, sans combinaison recommandée |
| Système de forage existant | Uniformité des filetages et diamètres des adaptateurs, raccords et autres accessoires | La documentation demande les informations sur le train existant ; pas de liste d'accessoires |
Quelles informations sont déjà précisées et lesquelles doivent être confirmées séparément
Les éléments déjà précisés dans la documentation publique comprennent : diamètre extérieur 114 mm, épaisseur de paroi 8–10 mm, plage de longueurs 1500–9500 mm, quatre types de filetage au choix, structure à double paroi (tube extérieur en acier allié à haute résistance et tube intérieur résistant à l'usure), ainsi que l'application à l'échantillonnage à circulation inverse RC dans l'exploration minière, l'échantillonnage de minerai et le forage géologique. La documentation précise également que, lors de la commande réelle, les spécifications de filetage doivent être confirmées en fonction de la foreuse, de la tête d'entraînement, du marteau RC et du système de forage existant.
Les éléments non fournis par la documentation et à confirmer séparément comprennent : le diamètre intérieur exact du tube intérieur ; le tableau de compatibilité avec les différents modèles de marteaux RC ; les exigences d'interface du canal central de la tête d'entraînement ; les spécifications des adaptateurs entre différents types de filetage ; les combinaisons recommandées de longueur unitaire et de profondeur de trou ; ainsi que l'influence des différentes configurations de foreuse, profondeurs de trou et conditions de formation sur les performances réelles et la durée de vie des tiges. Ces lacunes n'empêchent pas d'utiliser les informations d'interface comme fil conducteur de vérification avant l'arrivée, mais elles signifient qu'il ne faut pas se contenter du modèle et du tableau de paramètres pour juger de la compatibilité de l'ensemble du train de tiges.
Si les conditions sur site ne sont pas encore complètes, une démarche opérationnelle consiste à : rassembler d'abord sur une page le modèle de foreuse, la forme de sortie de la tête d'entraînement, les spécifications du marteau RC, le type de filetage du train existant et la profondeur cible, puis à marquer point par point « confirmé » ou « à confirmer par le fabricant » en se référant aux filetages optionnels et à la plage de longueurs de la documentation. Tant que les éléments « à confirmer » ne sont pas soldés, il n'est pas souhaitable de fixer la date d'arrivée des tiges trop près du début du forage.